
 hecho con ♥ en Italia, Europa
Descripción
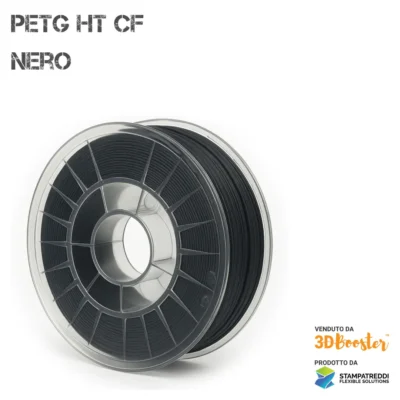
PETG CT CF (10% fibra de carbono) – Filamento técnico de alta resistencia para impresión 3D | Parámetros: 250–265°C, cama 60–70°C
Parámetros de impresión (recomendaciones iniciales)
-
Boquilla / Nozzle: 250–265 °C
-
Plataforma de impresión: 60–70 °C
-
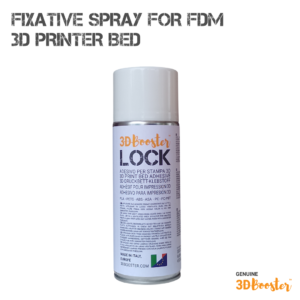
Adhesivo plano: 3DBooster Lock
-
Secado: 70 °C durante 4 h antes de su uso
-
Material: PET-G HT reforzado con 10% fibra de carbono
-
Notas de hardware: usar boquilla de acero templado o rubí (material abrasivo); ≥0,4 mm recomendado
Qué es PETG CT CF
PETG CT CF es un compuesto técnico base PET-G (Polietilentereftalato-glicol) cargado con el 10% de fibra de carbono. Nace para la impresión FFF/FDM (y compatible también con FGF de gránulo), con resistencia térmica mejorada, propiedades mecánicas elevadas y comportamiento antiestático útil en contextos industriales y ambientes ATEX.
Características principales
-
Alta rigidez y módulo elevado gracias al refuerzo de fibra de carbono.
-
Resistencia a los impactos y estabilidad dimensional: baja contracción, alabeo contenido.
-
Resistencia térmica elevada para PETG reforzado (HDT hasta ~109 °C, Vicat ~105 °C).
-
Superficie dura y acabado mate: excelente aspecto y excelente resistencia al desgaste.
-
Resistencia química: buena resistencia a aceites, grasas, gasolina y muchos disolventes.
-
Imprimibilidad: funciona bien incluso en impresoras sin cámara calefactada.
-
Antiestaticidad: reduce la acumulación de cargas superficiales (útil en entornos sensibles).
Particularidades en impresión
-
Tolerancias limpias y capas regulares gracias a la carga CF (menor deformación).
-
Abrasividad: la fibra desgasta las boquillas de latón—preferir acero templado/carburo.
-
Secado fundamental: el secado (70 °C × 4 h) mantiene la estabilidad dimensional y mejora el acabado.
-
Adhesión a la plataforma: 3DBooster Lock garantiza agarre y despegue controlado.
Campos de aplicación
-
Utillajes y herramientas: plantillas, soportes, abrazaderas, posicionadores.
-
Componentes funcionales: soportes, carcasas, fijaciones para máquinas y líneas de producción.
-
Automatización/robótica/drones: brazos, soportes, placas, piezas sometidas a impactos y vibraciones.
-
Automoción y mecánica ligera: carcasas, cubiertas, distanciadores, soportes cerca de fuentes de calor.
-
Electrónica industrial / ATEX: carcasas y componentes donde elantistaticidad es un plus.
Datos técnicos principales (valores típicos)
-
Densidad: ~1,27 g/cm³ (ISO 1183)
-
Módulo a tracción (inyección): ~7700 MPa (ISO 527-1)
-
Carga a rotura a tracción (inyección): ~110 MPa (ISO 527-1)
-
Alargamiento a la rotura (inyección): ~3,2 % (ISO 527-1)
-
Impacto Charpy: hasta ~40 kJ/m² (inyección, sin entalla – ISO 179)
-
Vicat: ~105 °C (ISO 306, 50 N)
-
HDT: ~109 °C @0,45 MPa; ~86 °C @1,81 MPa (ISO 75)
Nota: los valores son indicativos y dependen de la máquina, los parámetros y la geometría de la pieza. Verificar siempre el rendimiento en el componente acabado.
Advertencias y conformidad
-
Uso industrial.
-
No apto para aplicaciones médicas.
-
No apto para el contacto con alimentos y/o agua potable.
-
Las propiedades pueden variar según el lote y el proceso; utilice siempre la versión más reciente de la documentación y valide la pieza en la aplicación real.
Consejos rápidos para resultados profesionales
-
Mantén el ventilador bajo o moderado para maximizar la resistencia entre capas.
-
Prefiere relleno denso y paredes múltiples para piezas estructurales.
-
Para un mejor acabado, imprime en el rango 260–265 °C con cama 65–70 °C y superficie bien limpia.
-
Conserva las bobinas en seco; vuelve a secarlas si se exponen a la humedad.


Valoraciones
No hay valoraciones aún.