
 fabriqué avec ♥ en Italie, Europe
Description
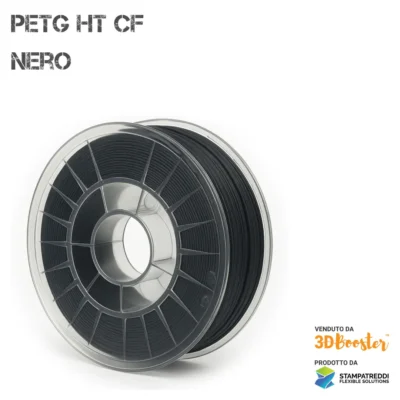
PETG CT CF (10% fibre de carbone) – Filament technique haute résistance pour l'impression 3D | Paramètres : 250–265°C, plateau 60–70°C
Paramètres d'impression (recommandations initiales)
-
Buse / Nozzle: 250–265 °C
-
Plateau d'impression: 60–70 °C
-
Adhésif plat: 3DBooster Lock
-
Séchage: 70 °C pendant 4 h avant utilisation
-
Matériau: PET-G HT renforcé avec 10% fibre de carbone
-
Remarques matérielles: utiliser une buse en acier trempé ou en rubis (matériau abrasif) ; ≥0,4 mm recommandé
Qu'est-ce que le PETG CT CF
PETG CT CF est un compound technique à base de PET-G (Polyéthylène téréphtalate glycol) chargé avec 10% de fibre de carbone. Il est conçu pour l' impression FFF/FDM (et également compatible avec le FGF à partir de granulés), avec résistance thermique améliorée, propriétés mécaniques élevées e comportement antistatique utile dans des contextes industriels et environnements ATEX.
Caractéristiques principales
-
Haute rigidité et module élevé grâce au renfort en fibre de carbone.
-
Résistance aux chocs e stabilité dimensionnelle: faible retrait, gauchissement contenu.
-
Résistance thermique élevée pour le PETG renforcé (HDT jusqu'à ~109 °C, Vicat ~105 °C).
-
Surface dure et finition mate: excellent aspect et excellente résistance à l'usure.
-
Résistance chimique: bonne tenue aux huiles, graisses, essence et à de nombreux solvants.
-
Imprimabilité: fonctionne bien aussi sur les imprimantes sans chambre chauffante.
-
Antistatique: réduit l'accumulation de charges superficielles (utile dans les environnements sensibles).
Particularités en impression
-
Tolérances propres et couches régulières grâce à la charge CF (moindre déformation).
-
Abrasivité: la fibre use les buses en laiton—préférer l'acier trempé/carbure.
-
Séchage essentiel: le séchage (70 °C × 4 h) maintient la stabilité dimensionnelle et améliore la finition.
-
Adhérence au plateau: 3DBooster Lock garantit l'adhérence et un décollement contrôlé.
Domaines d’application
-
Outillages et outils: gabarits, brides, mors, montages.
-
Composants fonctionnels: supports, carters, fixations pour machines et lignes de production.
-
Automatisation/robotique/drone: bras, brides, plaques, pièces soumises aux chocs et vibrations.
-
Automobile et mécanique légère: boîtiers, capots, entretoises, supports à proximité de sources de chaleur.
-
Électronique industrielle / ATEX: couvercles et composants où l’antistatique est un plus.
Données techniques principales (valeurs typiques)
-
Densité: ~1,27 g/cm³ (ISO 1183)
-
Module en traction (injection) : ~7700 MPa (ISO 527-1)
-
Contrainte à la rupture en traction (injection) : ~110 MPa (ISO 527-1)
-
Allongement à la rupture (injection) : ~3,2 % (ISO 527-1)
-
Résistance au choc Charpy: jusqu'à ~40 kJ/m² (injection, sans entaille – ISO 179)
-
Vicat: ~105 °C (ISO 306, 50 N)
-
HDT: ~109 °C @0,45 MPa ; ~86 °C @1,81 MPa (ISO 75)
Remarque: les valeurs sont indicatives et dépendent de la machine, des paramètres et de la géométrie de la pièce. Vérifier toujours les performances sur le composant fini.
Avertissements et conformité
-
Usage industriel.
-
Non adapté pour les applications médicales.
-
Non adapté au contact des aliments et/ou de l'eau potable.
-
Les propriétés peuvent varier selon le lot et le procédé ; utilisez toujours la version la plus récente de la documentation et validez la pièce en application réelle.
Conseils rapides pour des résultats professionnels
-
Maintenez la ventilation basse ou modérée pour maximiser la résistance intercouche.
-
Privilégiez un remplissage dense e des parois multiples pour les pièces structurelles.
-
Pour une meilleure finition, imprimez dans la plage 260–265 °C avec plateau 65–70 °C et un plateau bien propre.
-
Conservez les bobines au sec; sécher à nouveau en cas d’exposition à l’humidité.
Avis
Il n’y a pas encore d’avis.